Praktische Tipps & Ratgeber für die Holzwerkstatt
Ob Schreiner, Tischler oder ambitionierter Heimwerker – in unserer Ratgeber-Rubrik findest du hilfreiche Fachinformationen, praktische Berechnungstabellen und wertvolle Tipps rund um die Holzbearbeitung.
Von Schnittgeschwindigkeiten und Maschineneinstellungen über Materialberechnungen bis hin zur richtigen Werkzeugauswahl: Unsere kostenlosen Ratgeber unterstützen dich bei der täglichen Arbeit in der Werkstatt.
Entdecke unsere Fachbeiträge und lade dir praktische PDF-Tabellen für deine Werkstatt herunter.
Klicke auf das gewünschte Ratgeberbild und gelange direkt zum ausführlichen Fachartikel. Dort findest du praktische Tipps, verständliche Erklärungen und hilfreiche Informationen für deine Holzwerkstatt.
Alles über Kreissägeblätter
Schleifpapier, Körnung & Oberflächen
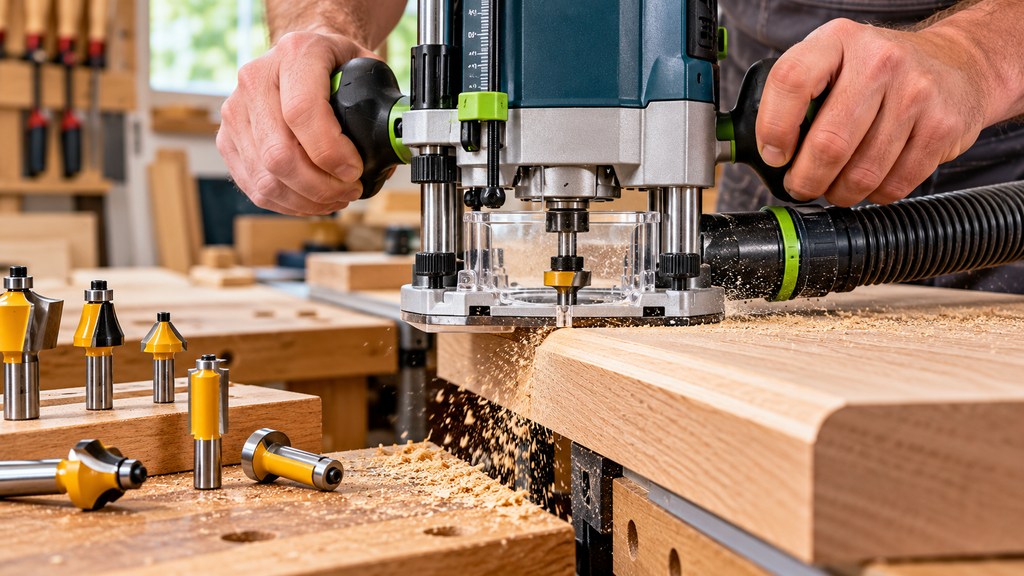
Grundlagen, Fräser & Anwendungstipps
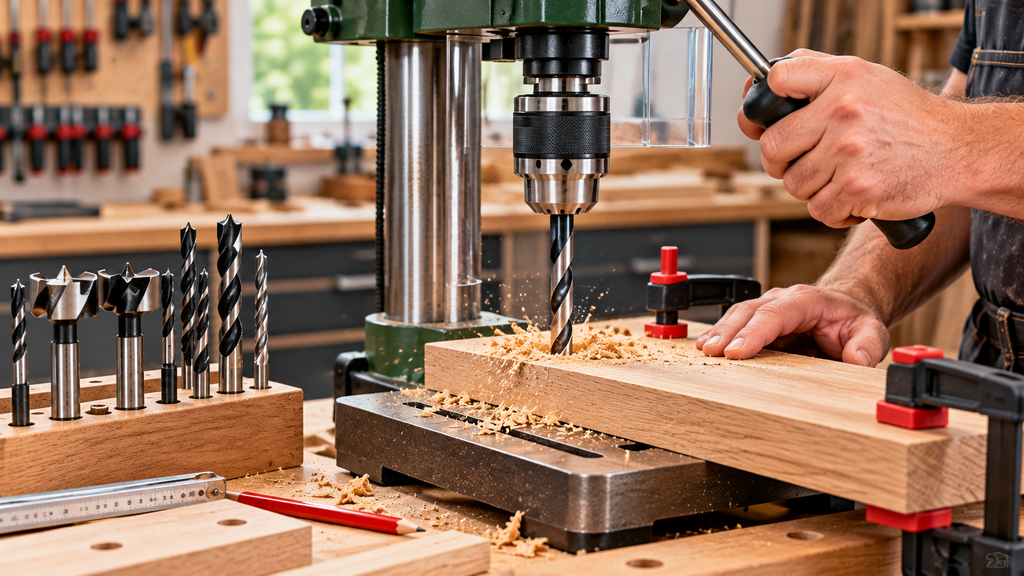
Präzise Bohrungen & Ausrisse vermeiden
Kostenlose PDF-Downloads für deine Werkstatt
Hier findest du unsere praktischen PDF-Tabellen und Werkstattvorlagen zum kostenlosen Herunterladen.
Drehzahltabelle Kreissägeblätter | PDF herunterladen |
| Schleifpapier & Körnungen | PDF herunterladen |
| Oberfräse – Grundlagen & Tipps | PDF herunterladen |
Bohren in Holz – Tipps & Techniken | PDF herunterladen |
Schnittgeschwindigkeit und Drehzahl bei Kreissägeblättern
Die richtige Drehzahl für präzise und sichere Schnittergebnisse
Welche Drehzahl ist für welchen Sägeblattdurchmesser geeignet? Die Schnittgeschwindigkeit spielt bei der Holzbearbeitung eine wichtige Rolle und beeinflusst die Schnittqualität sowie die Belastung des Werkzeugs.
In unserem kostenlosen Werkstatt-Ratgeber findest du eine übersichtliche Berechnungstabelle für Kreissägeblätter mit Durchmessern von 160 bis 400 mm.
Zusätzlich erklären wir die Berechnungsformel und zeigen, worauf du bei der Auswahl der passenden Drehzahl achten solltest.
Holz richtig schleifen – Welche Körnung für welches Ergebnis?
Eine schöne Holzoberfläche beginnt mit dem richtigen Schliff. Ob Massivholz, Furnier oder Möbelbauplatten: Die Wahl des Schleifmittels, die richtige Körnung und die Schleiftechnik entscheiden darüber, wie gleichmäßig und hochwertig das fertige Werkstück aussieht.
Wer zu grob schleift oder einzelne Körnungen überspringt, riskiert sichtbare Schleifspuren. Mit der richtigen Vorgehensweise lassen sich solche Fehler vermeiden.
1. Welche Schleifpapier-Körnung ist die richtige?
Die Körnung gibt an, wie fein oder grob ein Schleifmittel arbeitet. Je kleiner die Zahl, desto gröber der Schliff.
| Körnung | Typische Verwendung |
|---|---|
| P40–P60 | Grober Materialabtrag, Entfernen alter Beschichtungen |
| P80 | Vorschliff bei rauem Massivholz |
| P100–P120 | Ausgleichen und Vorbereiten der Oberfläche |
| P150–P180 | Feinschliff vor vielen Oberflächenbehandlungen |
| P220–P240 | Besonders feiner Schliff, abhängig von Holzart und Beschichtung |
| P320 und feiner | Zwischenschliff geeigneter Lackoberflächen und spezielle Feinarbeiten |
Praxistipp: Die passende Endkörnung hängt immer von der geplanten Oberflächenbehandlung ab. Für Öl, Wachs und Lack gelten nicht zwangsläufig dieselben Anforderungen.
2. Die richtige Reihenfolge beim Holzschleifen
Bei normal vorbereitetem Massivholz kann beispielsweise folgende Reihenfolge sinnvoll sein:
P80 → P120 → P150 → P180
Bei bereits gehobelten, glatten Oberflächen lässt sich häufig mit P120 beginnen.
Wichtig ist, dass die Schleifspuren der vorherigen Körnung vollständig entfernt werden, bevor die nächste Körnung verwendet wird.
3. Immer in Faserrichtung schleifen?
Beim Schleifen von Hand sollte der letzte Schliff möglichst in Faserrichtung erfolgen. Dadurch fallen Schleifspuren weniger auf.
Ein Exzenterschleifer arbeitet mit einer kombinierten Dreh- und Schwingbewegung. Er eignet sich besonders für größere Flächen und kann bei richtiger Anwendung ein gleichmäßiges Schleifbild erzeugen.
Dabei gilt:
- Schleifmaschine gleichmäßig führen.
- Nicht übermäßig aufdrücken.
- Maschine möglichst flach auf dem Werkstück halten.
- Schleifmittel rechtzeitig wechseln.
- Schleifstaub regelmäßig absaugen.
4. Massivholz, Furnier und Holzwerkstoffplatten
Massivholz: Je nach Ausgangszustand mit einer geeigneten Körnung beginnen und schrittweise feiner schleifen.
Furnierte Platten: Besonders vorsichtig arbeiten. Dünne Furnierschichten können schnell durchgeschliffen werden.
Multiplex und Sperrholz: Auf Deckfurnier und Kanten achten. Gerade an den Kanten besteht die Gefahr, einzelne Furnierlagen zu beschädigen.
MDF: Die Oberfläche lässt sich gut bearbeiten. Schnittkanten saugen Beschichtungen jedoch stärker auf und benötigen häufig eine zusätzliche Vorbereitung.
5. Typische Fehler beim Holzschleifen
Zu viel Druck: Kann zu ungleichmäßigem Materialabtrag und zusätzlichen Schleifspuren führen.
Körnungen überspringen: Tiefe Kratzer der vorherigen Körnung bleiben möglicherweise sichtbar.
Abgenutztes Schleifpapier: Vermindert den Abtrag und kann durch Erwärmung die Oberfläche beeinträchtigen.
Schleifen ohne Absaugung: Verschlechtert die Sicht auf die Oberfläche und erhöht die Staubbelastung.
Zu feiner Schliff vor dem Ölen: Kann je nach Holz und Ölprodukt die Aufnahme und das gewünschte Oberflächenbild beeinflussen. Deshalb die Herstellerangaben beachten.
6. Welche Schleifmaschine eignet sich wofür?
- Exzenterschleifer: Für größere Flächen und einen gleichmäßigen Feinschliff.
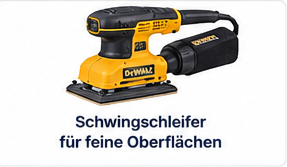
- Schwingschleifer: Für ebene Flächen und feine Schleifarbeiten.
- Bandschleifer: Für stärkeren Materialabtrag auf geeigneten Werkstücken.
- Band- und Tellerschleifmaschine: Für Kanten, Stirnholz, kleinere Werkstücke und Konturen.
- Handschleifklotz: Für kontrollierte Nacharbeiten und empfindliche Bereiche.
Unser Fazit
Beim Holzschleifen kommt es nicht darauf an, möglichst schnell die feinste Körnung zu erreichen. Entscheidend ist ein systematischer Aufbau vom Vorschliff bis zum passenden Endschliff.
Unsere Empfehlung: Verwende hochwertige Schleifmittel, arbeite mit abgestuften Körnungen und prüfe die Oberfläche regelmäßig bei seitlich einfallendem Licht. So lassen sich Schleifspuren frühzeitig erkennen.
Extra-Tipp aus der Holzwerkstatt: Vor dem letzten Feinschliff kann es bei bestimmten Oberflächenbehandlungen sinnvoll sein, das Holz leicht anzufeuchten, vollständig trocknen zu lassen und anschließend die aufgestellten Holzfasern vorsichtig abzuschleifen. Besonders bei wasserbasierten Beschichtungen kann dies hilfreich sein.
Richtig fräsen mit der Oberfräse – Die wichtigsten Grundlagen.
Die Oberfräse gehört zu den vielseitigsten Elektrowerkzeugen in der Holzwerkstatt. Ob Kanten abrunden, Nuten fräsen, Falze herstellen oder Holzverbindungen vorbereiten – mit dem richtigen Fräser und einer sauberen Arbeitsweise lassen sich präzise Ergebnisse erzielen.
Entscheidend sind die Wahl des Fräswerkzeugs, die passende Drehzahl, die Vorschubrichtung und eine sichere Führung der Maschine.
1. Welcher Fräser eignet sich für welche Arbeit?
| Fräsertyp | Typische Verwendung |
|---|---|
| Nutfräser | Nuten, Aussparungen und gerade Vertiefungen |
| Abrundfräser | Gleichmäßige Rundungen an Holzkanten |
| Fasefräser | Abgeschrägte Kanten und dekorative Abschlüsse |
| Falzfräser | Falze für Rückwände und Verbindungen |
| Bündigfräser | Überstände bündig fräsen und Konturen nach Schablonen bearbeiten |
| Profilfräser | Dekorative Kantenprofile |
Werkstatt-Tipp: Verwende möglichst scharfe, für das Material geeignete Fräser. Stumpfe Schneiden erhöhen die Wärmeentwicklung und verschlechtern die Oberflächenqualität.
2. Die richtige Drehzahl beim Fräsen
Die Drehzahl hängt unter anderem vom Fräserdurchmesser, dem Material und den Herstellerangaben ab.
Grundsätzlich gilt:
- Kleine Fräser können häufig mit höheren Drehzahlen betrieben werden.
- Größere Fräser benötigen in der Regel niedrigere Drehzahlen.
- Die zulässige Höchstdrehzahl des Fräsers darf niemals überschritten werden.
- Bei Brandspuren oder unsauberen Schnittflächen sollten Drehzahl, Vorschub und Fräsertauglichkeit überprüft werden.
Wichtig: Es gibt keine universell richtige Drehzahl für alle Fräser. Die Angaben des Fräser- und Maschinenherstellers haben Vorrang.
3. Die richtige Vorschubrichtung
Bei handgeführten Oberfräsen wird normalerweise im Gegenlauf gefräst. Dabei wirkt die Schnittkraft dem Vorschub entgegen und die Maschine lässt sich kontrollierter führen.
Bei der Bearbeitung einer Außenkante bedeutet das bei üblicher Fräserdrehrichtung in der Regel eine Führung entgegen dem Uhrzeigersinn.
Beim Fräsen einer Innenkontur ist die Richtung entsprechend umgekehrt.
Achtung: Gleichlauffräsen kann dazu führen, dass die Oberfräse plötzlich in Vorschubrichtung gezogen wird. Diese Arbeitsweise ist bei handgeführten Maschinen besonders gefährlich und sollte nicht ohne dafür geeignete Verfahren und Einrichtungen eingesetzt werden.
4. Frästiefe und Vorschub richtig einstellen
Tiefe Nuten und größere Materialabträge sollten nicht in einem einzigen Arbeitsgang hergestellt werden.
So gehst du vor:
- Werkstück sicher befestigen.
- Geeigneten Fräser einsetzen und korrekt spannen.
- Frästiefe einstellen.
- Bei größerem Materialabtrag mehrere flachere Durchgänge vorsehen.
- Maschine mit gleichmäßigem Vorschub führen.
- Vor dem Absetzen warten, bis der Fräser vollständig stillsteht.
Ein gleichmäßiger Vorschub verhindert unnötige Brandspuren und trägt zu einem sauberen Fräsbild bei.
5. Typische Fehler beim Arbeiten mit der Oberfräse
Brandspuren am Holz: Häufig durch stumpfe Fräser, ungeeignete Drehzahl oder zu langsamen Vorschub.
Ausgerissene Kanten: Können durch ungünstige Faserrichtung, ungeeignete Fräser oder fehlende Unterstützung am Werkstück entstehen.
Ungleichmäßige Frästiefe: Mögliche Ursachen sind eine nicht richtig fixierte Tiefeneinstellung oder eine unruhige Maschinenführung.
Rattermarken: Können auf ungeeigneten Vorschub, mangelnde Werkstückspannung oder Probleme mit Fräser und Spannzange hinweisen.
Zu hoher Materialabtrag: Belastet Maschine und Fräser unnötig. Mehrere Durchgänge sind häufig die bessere Lösung.
6. Sicherheit beim Fräsen
- Schutzbrille und geeigneten Gehörschutz tragen.
- Eine wirksame Staubabsaugung verwenden.
- Werkstücke sicher fixieren.
- Vor dem Fräserwechsel den Netzstecker ziehen beziehungsweise den Akku entfernen.
- Fräser nur mit passender Spannzange verwenden.
- Beide Hände an den vorgesehenen Griffen halten.
- Die Maschine erst absetzen, wenn das Werkzeug stillsteht.
Unser Fazit
Mit einer Oberfräse lassen sich zahlreiche Arbeiten in der Holzwerkstatt präzise und wiederholgenau ausführen. Entscheidend sind der passende Fräser, die richtige Vorschubrichtung und ein kontrollierter Materialabtrag.
Unsere Empfehlung: Beginne mit einfachen Kantenbearbeitungen und geraden Nuten. Wer seine Maschine sicher beherrscht, kann anschließend anspruchsvollere Holzverbindungen und Profilfräsungen umsetzen.
Extra-Tipp aus der Holzwerkstatt: Besonders bei Massivholz empfiehlt sich vor anspruchsvollen Fräsarbeiten ein Probestück aus demselben Material. Damit lassen sich Frästiefe, Drehzahl und Oberflächenqualität zuverlässig beurteilen.
Saubere Bohrlöcher in Holz – Ausrisse vermeiden und präzise bohren
Saubere Bohrlöcher sind bei der Holzverarbeitung entscheidend für passgenaue Verbindungen und hochwertige Oberflächen. Besonders bei Massivholz, furnierten Platten und beschichteten Holzwerkstoffen können beim Bohren unschöne Ausrisse entstehen.
Mit dem passenden Holzbohrer, einer geeigneten Unterlage und der richtigen Bohrtechnik lassen sich viele dieser Probleme vermeiden.
1. Welcher Bohrer eignet sich für welches Material?
| Bohrertyp | Typische Verwendung |
|---|---|
| Holzspiralbohrer mit Zentrierspitze | Präzise Bohrungen in Massivholz und Holzwerkstoffen |
| Forstnerbohrer | Sacklöcher, Beschlagbohrungen und größere Durchmesser |
| Schlangenbohrer | Tiefere Bohrungen in Massivholz |
| Flachfräsbohrer | Größere Bohrungen bei eher einfachen Anforderungen |
| Holzbohrer mit Vorschneidern | Saubere Bohrungsränder, je nach Ausführung und Material |
Werkstatt-Tipp: Für sichtbare Bohrungen in Möbelbauteilen sind scharfe Holzspiralbohrer mit Zentrierspitze oder geeignete Forstnerbohrer häufig eine gute Wahl.
2. Warum entstehen Ausrisse beim Bohren?
Ausrisse entstehen besonders häufig, wenn der Bohrer auf der Rückseite des Werkstücks austritt.
Dabei werden die letzten Holzfasern oder Furnierschichten nicht mehr ausreichend unterstützt und können ausbrechen.
Weitere Ursachen sind:
- Stumpfe oder ungeeignete Bohrer.
- Zu hoher Vorschub beim Austritt.
- Fehlende Unterlage.
- Ungünstige Drehzahl.
- Nicht ausreichend fixierte Werkstücke.
3. Ausrisse mit einer Unterlage vermeiden
Eine der einfachsten Methoden ist die Verwendung eines Opferholzes.
So funktioniert es:
- Lege ein möglichst ebenes Restholz unter das Werkstück.
- Fixiere beide Teile sicher.
- Bohre durch das Werkstück in die Unterlage hinein.
- Reduziere den Vorschub kurz vor dem Durchbruch.
Die Unterlage stützt die Holzfasern an der Austrittsseite und vermindert das Risiko von Ausrissen.
Besonders empfehlenswert: Bei furnierten Platten, Multiplex und sichtbaren Möbeloberflächen.
4. Die richtige Drehzahl und der passende Vorschub
Die optimale Drehzahl hängt vom Bohrerdurchmesser, dem Material und der Bohrerbauart ab.
Grundsätzlich gilt:
- Kleinere Bohrerdurchmesser erlauben häufig höhere Drehzahlen.
- Größere Bohrer benötigen meist niedrigere Drehzahlen.
- Zu hoher Vorschub kann zu Ausrissen und Überlastung führen.
- Zu geringe Vorschubgeschwindigkeit kann bei ungeeigneter Drehzahl zu unnötiger Erwärmung führen.
Bei tiefen Bohrungen sollte der Bohrer regelmäßig zurückgezogen werden, damit die Späne abgeführt werden können.
Die Drehzahlempfehlungen des Bohrerherstellers sind zu beachten.
5. Saubere Bohrungen in unterschiedlichen Holzwerkstoffen
Massivholz: Auf scharfe Bohrer und die Faserrichtung achten. Beim Durchbohren eine Unterlage verwenden.
Multiplex und Sperrholz: Besonders die Deckfurniere können ausreißen. Geeignete Vorschneider und eine feste Unterlage verbessern das Ergebnis.
MDF: Das Material lässt sich gut bohren, erzeugt jedoch feinen Staub. Eine geeignete Absaugung und entsprechender Atemschutz sind wichtig.
Beschichtete Spanplatten: Scharfe Bohrer und kontrollierter Vorschub helfen, Abplatzungen an der Beschichtung zu vermeiden.
Furnierte Möbelplatten: Besonders vorsichtig arbeiten, da dünne Furnierschichten empfindlich auf Ausrisse reagieren.
6. Sacklöcher und Beschlagbohrungen richtig herstellen
Für Topfscharniere und andere Möbelbeschläge werden häufig Forstnerbohrer oder spezielle Beschlagbohrer eingesetzt.
Dabei ist besonders wichtig:
- Den richtigen Bohrdurchmesser wählen.
- Die Bohrtiefe exakt einstellen.
- Das Werkstück sicher befestigen.
- Möglichst rechtwinklig zur Oberfläche bohren.
- Die verbleibende Materialstärke kontrollieren.
Eine Tisch- oder Säulenbohrmaschine mit Tiefenanschlag kann bei wiederkehrenden Bohrungen hilfreich sein.
7. Typische Fehler beim Holzbohren
Ausgerissene Rückseite: Eine passende Unterlage verwenden und den Vorschub beim Durchbruch reduzieren.
Verlaufene Bohrung: Zentrierspitze, Bohrschablone oder geeignete Führung verwenden.
Verbrannte Bohrlochränder: Bohrerzustand, Drehzahl und Vorschub überprüfen.
Ungenaue Bohrtiefe: Tiefenanschlag oder geeignete Bohrtiefenbegrenzung einsetzen.
Beschädigte Oberfläche: Werkstück sicher auflegen und einen geeigneten, scharfen Bohrer verwenden.
Unser Fazit
Saubere Bohrlöcher entstehen nicht allein durch eine leistungsstarke Bohrmaschine. Entscheidend sind der richtige Bohrer, eine stabile Werkstückauflage und eine kontrollierte Arbeitsweise.
Unsere Empfehlung: Verwende für präzise Holzbohrungen geeignete, scharfe Bohrer und unterstütze die Austrittsseite grundsätzlich mit einem Opferholz, wenn das Werkstück vollständig durchbohrt werden soll.
Extra-Tipp aus der Holzwerkstatt: Bei sichtbaren Durchgangsbohrungen kann es sinnvoll sein, zunächst mit einer kleinen Zentrierbohrung durch das Werkstück zu arbeiten und anschließend von beiden Seiten mit dem endgültigen Bohrdurchmesser zu bohren. So lassen sich Ausrisse an beiden Oberflächen reduzieren.